Design und Herstellung von Kohlefaser-Sandwich-Monocoque-Chassis
Abschlussarbeit mit 12 kg Kohlefaser-Sandwich-Monocoque-Chassis, entwickelt für die TEKNOFEST Efficiency Challenge, die CAD-Design mit SolidWorks, Finite-Elemente-Analyse von Verbundwerkstoffen mit ANSYS ACP und Vakuumverpackungsfertigung auf einem formlosen flachen Tisch umfasst.
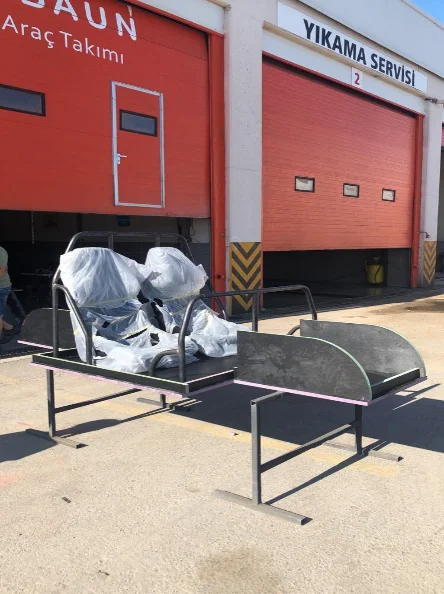
🏎️ Abschlussarbeit · TEKNOFEST Efficiency Challenge
Kohlefaser-Sandwich-Monocoque-Chassis für Elektrofahrzeuge
Eine ganzheitliche Entwicklungsstudie, die sich vom Konzeptdesign bis zum physischen Produkt erstreckt: Badewannen-Monocoque-Design mit SolidWorks, Finite-Elemente-Analyse von Verbundwerkstoffen mit ANSYS ACP, Materialauswahl und Fertigung mit der Vakuumverpackungsmethode auf einem formlosen flachen Tisch.
Projektimpressum
Problem und Ansatz
Die bei Effizienzrennen bewertete Messgröße ist die zurückgelegte Strecke pro Energieeinheit. Die Fahrzeugmasse ist die direkteste Variable in dieser Gleichung: Jedes Kilogramm erhöht sowohl den Rollwiderstand als auch die für die Beschleunigung erforderliche Energie. Daher traditionell Raumrahmen anstelle eines Rohrchassis, das die Last auf die Oberfläche verteilt Sandwich-Monocoque Körper wird bevorzugt.
Die Entscheidung wurde getroffen, um Kosten und eine einfache Reparatur unter den Bedingungen eines Studententeams zu opfern. Gewicht und Steifigkeit zu seinen Gunsten gegeben. Um den Kosten- und Zeitaufwand für die Herstellung einer Form zu vermeiden, wurde außerdem die Methode gewählt, diese auf einem flachen Tisch herzustellen und später zu formen (Einzelheiten finden Sie im Abschnitt „Herstellung“).
Lastpfad: Was trägt das Chassis und was nicht?
Die Antriebsarchitektur dieses Fahrzeugs bestimmte direkt die Designbeschränkungen des Fahrgestells. Drehmoment Nabenmotor Die Herstellung erfolgt direkt am Rad mit; Es gibt keine Welle, kein Differenzial oder keinen Antriebsstrang, der durch das Chassis verläuft. Daher ist das Chassis ein Drehmoment ist nicht der Reaktionsweg. Dies erklärt, warum insbesondere der Heckausbau dünn und leicht gestaltet werden kann.
✓ Vom Fahrgestell getragene Lasten
✗ Lasten, die nicht durch das Fahrgestell gehen
Design (CAD)
Geometrie in der SolidWorks-Umgebung, relativ zur Mittelebene Spiegel Es wurde symmetrisch aufgebaut. Dies vereinfachte sowohl den Modellbaum als auch die Verwendung von Symmetrie in der Analyse.
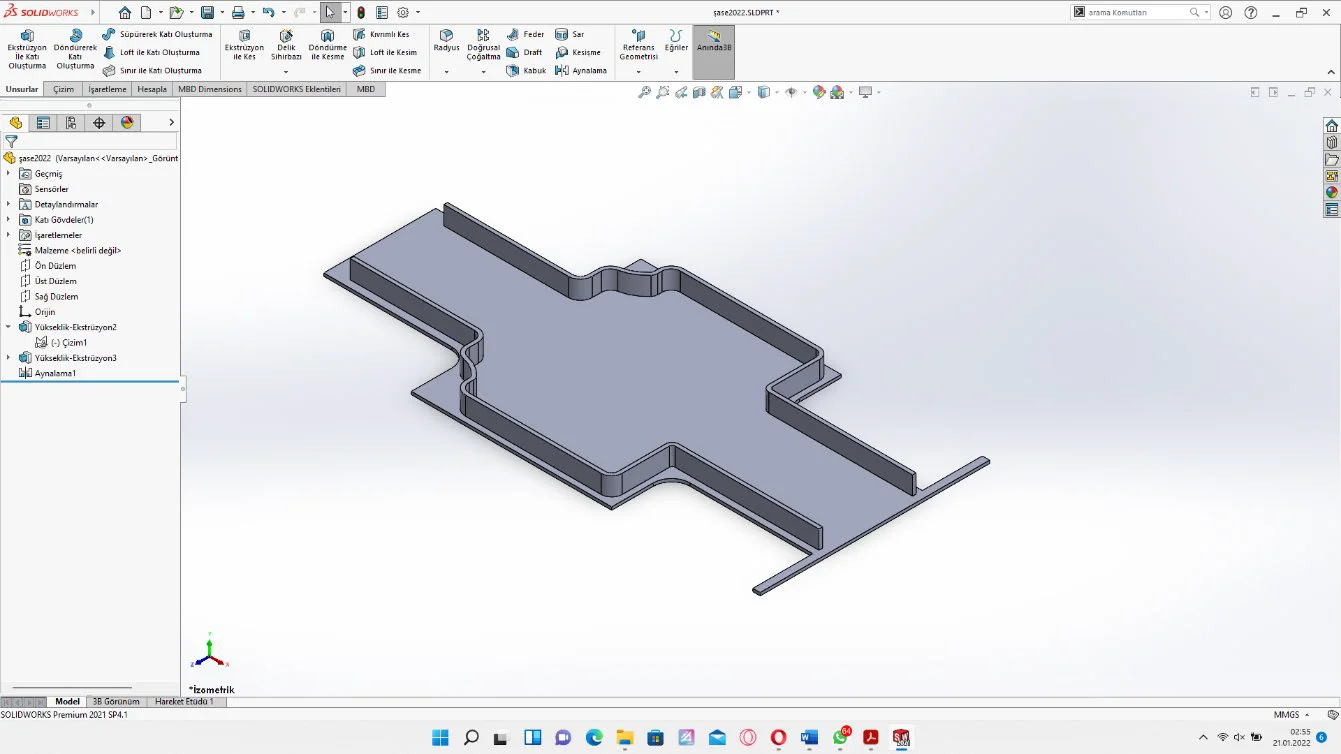
Abbildung 1 – Einfache Badewannengeometrie. Die Plus-Form-Silhouette und die umlaufenden erhöhten Kanten sind sichtbar.
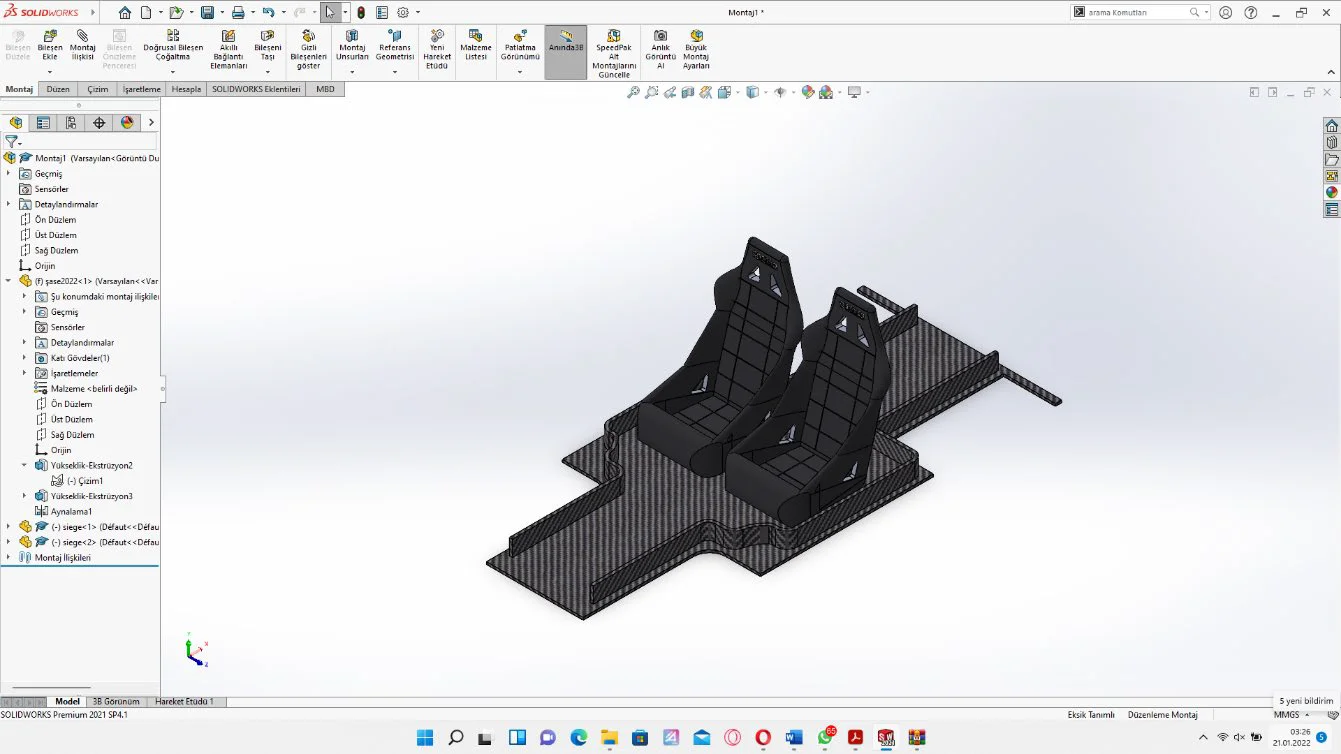
Abbildung 2 – Überprüfung der Ergonomie mit Sparco-Sitzanordnung und Verkleidung mit Carbonstruktur.
Draufsicht-Architektur
Die Silhouette ist in Plusform (Kreuzform) dargestellt. Jede Zone enthält genügend Material, um eine einzelne Funktion zu erfüllen; Überflüssige Fläche ist direkt unnötiges Gewicht.
▲ Fahrzeugfront nach oben · umlaufende gestrichelte Linie = erhöhter Randbereich
Warum angehobene Kanten?
Randerhebungen am CAD-Modell sind nicht kosmetisch. Der Beitrag des Materials zur Biegefestigkeit nimmt ab, wenn es sich von der neutralen Achse entfernt. gewürfelt nach Höhe steigt proportional. Durch die Verlagerung der gleichen Masse an die Kanten anstelle einer flachen Platte wird das Chassis zu einem Balken.
Eine Verdoppelung der Höhe erhöht die Biegefestigkeit um etwa das Achtfache.
Hinweis: Da keine Schalung verwendet wurde, wurde diese Höhe mit separat hergestellten und verklebten Kastenprofilleisten erreicht, die das ausgehärtete Flachpaneel umschließen (siehe Abschnitt Produktion).
Mechanik der Sandwichstruktur
Dies ist die Kernidee des Projekts: die Trennung zweier dünner Kohlefaserschalen durch einen PVC-Schaumkern niedriger Dichte. Die Schalen tragen die Zug- und Drucklasten, der Kern trägt die Scherlast und hält die Schalen auf konstantem Abstand.
📊 Warum 20 mm Kern?
Biegesteifigkeit einer Sandwichplatte, Schalendicke t und Abstand zwischen Schalenzentren d. für ca D ≈ E·t·d² / 2 ist proportional zu . In dieser Studie ist d ≈ 21 mm, t ≈ 1 mm.
Wenn wir die gleiche Menge Kohlefaser wie ein kernloses, einteiliges 2-mm-Laminat verwenden würden, wäre das Trägheitsmoment nur I = (2mm)³/12 es wäre. Durch einen Schalenabstand von 20 mm wird die Biegesteifigkeit erhöht auf der Ebene von zwei Bestellungen (Hunderte von Etagen) Beim Erhöhen wird nur etwa 1 kg Schaum pro Quadratmeter hinzugefügt. In diesem Verhältnis liegt die ganze Logik des Sandwichaufbaus.
Materialauswahl
Webart-Entscheidung: Leinwand oder Köper?
✅ Einfach – Ausgewählt
Die am häufigsten verflochtene Webart, bei der Schuss- und Kettfäden symmetrisch verlaufen, 1 unten / 1 oben.
- Hohe Gewindecrimpung → Dimensionsstabilität
- Minimaler Faserschlupf auf großen ebenen Flächen
- Faserwinkel werden unter Vakuum gehalten
❌ Twill – nicht bevorzugt
Webart mit charakteristischem Diagonalmuster, mit 2 Unter- und 2 Überpässen.
- Es passt besser zu komplexen Rundungen (Drapierbarkeit)
- Aber die Faser ist leicht zu verrutschen
- Diese Geometrie bietet keinen Vorteil, es besteht ein Risiko
Ebenenausrichtung
Fasern, die in eine Richtung ausgerichtet sind, sind nur in dieser Richtung stark. Die Schichten sind in unterschiedlichen Winkeln gestapelt, um sicherzustellen, dass die Struktur in alle Richtungen Widerstand leistet.
0° / 90°
Es nimmt axiale Zug-Druck-Belastungen beim Bremsen und Beschleunigen auf.
+45° / −45°
Es nimmt in Kurven auftretende Torsionsbelastungen auf.
Quasi-isotroper Stapel
Ähnliches Verhalten in Richtungen in der Ebene mit dem 6-schichtigen, ausgeglichenen Stapel.
Finite-Elemente-Analyse (ANSYS ACP)
Da sich Verbundwerkstoffe gerichtet (anisotrop) verhalten, reicht eine klassische isotrope statische Analyse nicht aus. Aus diesem Grund ermöglicht die Analyse eine schichtweise Identifizierung. ANSYS ACP (Composite PrepPost) Es wurde mit dem Modul installiert.
⚠️ Erste Iteration: Kritische Feststellung
an die Oberfläche Einheitlicher Referenzdruck von 0,1 MPa In der ersten Analyse angewendet, im mittleren Bereich des Chassis 154,69 mm Die Verformung wurde berechnet. Diese Belastung stellt kein reales Fahrszenario dar, sondern ist eine gemeinsame Referenz, die zum Vergleich von Konstruktionsvarianten im gleichen Zustand gewählt wurde. Das Ergebnis zeigte deutlich, dass die Ausgangsgeometrie im mittleren Bereich keine ausreichende Steifigkeit aufwies.
✅ Überarbeitung
Im Einklang mit den Analyseergebnissen kehrten wir zum SolidWorks-Modell zurück, fügten strukturelle Verstärkungen im mittleren Bereich hinzu und überprüften die Höhen der Randkanten. Die Produktion begann mit dieser überarbeiteten Geometrie.
Harzberechnung
Zu viel Harz im Verbundwerkstoff bedeutet Gewicht. Weniger Harz bedeutet trockene Fläche und Delaminierung. Der Verbrauch wird daher nicht dem Rätselraten überlassen: Bei Stoffen wird er nach der Oberfläche berechnet, bei Schaumstoffen nach der Oberfläche. Legetisch des Herstellers wurde mit berechnet.
📋 Handlaminierter Harzverbrauch für Airex-PVC-Schaumstoffe
| Schaumtyp | g/m² | oz/sq.ft |
|---|---|---|
| R63,50 | 100 – 200 | 0.33 – 0.65 |
| R63,80, R63,140 | 50 – 150 | 0.16 – 0.50 |
| R82 | 200 – 300 | 0.65 – 1.00 |
| C51 | 200 – 300 | 0.65 – 1.00 |
| C70.40 – C70.90 ← C70.48 gebraucht | 200 – 300 | 0.65 – 1.00 |
| C70.130 – C70.200 | 100 – 200 | 0.33 – 0.65 |
| C71 | 150 – 200 | 0.50 – 0.65 |
| T90/92 < 130 kg/m³ | 200 – 300 | 0.65 – 1.00 |
| T90/92 > 130 kg/m³ | 150 – 250 | 0.50 – 0.82 |
| T10 | 200 – 300 | 0.65 – 1.00 |
Gesamtharzguss: 7 kg
| Mischungsverhältnis | MGS L160 : H160 = 100 : 25 |
| Topfzeit | ≈ 45 Minuten → für jede Schicht separat zubereitet |
| Messung | Wiegen mit Präzisionswaagen |
| Kantenprofilverklebung | Ein separates Rezept: struktureller Epoxidklebstoff (nicht in den oben genannten 7 kg enthalten) |
Die 45-minütige Topfzeit des Harzes war die Vorgabe, die den Produktionsrhythmus bestimmte. Anstatt eine große Menge auf einmal herzustellen, wurde für jede Schicht eine separate Mischung hergestellt; Dies ermöglichte eine homogene Benetzung, bevor die Gelierung einsetzte.
Produktion: Vakuumverpackung auf flachem Tisch ohne Form
Die Methode nutzt Atmosphärendruck wie eine Presse. Wenn die Luft im Inneren des Beutels herausgesaugt wird, komprimiert der Außendruck von etwa 1 bar das Laminat; Überschüssiges Harz wird in die Decke aufgenommen, Lufteinschlüsse werden entfernt. Das Ergebnis: höherer Faservolumenanteil und geringeres Gewicht.
Anstatt eine geformte Form herstellen zu lassen, Sandwichplatte auf einem flachen Arbeitstisch geheilt; Kreuz-(Plus-)Silhouette und erhabenes Kantenprofil nach dem Aushärten Ausschneiden und Einfügen Es wurde mit erreicht. Dieser Ansatz hielt die Ressourcen des Studententeams im Einklang, indem Musterkosten und Zeit gespart wurden.
Absackstapel
Der Umfang wurde mit Dichtband abgedichtet. Um zu verhindern, dass der Beutel reißt, wurde eine Falte angebracht.
Aushärtezeit: 1,5 Tage unter Vakuum
Produktionsschritte
Vorbereitung der Arbeitsfläche
Der 3,5 × 1,7 m große flache Holztisch wurde gereinigt und die Trennfolie darauf verlegt. Es handelt sich nicht um eine geformte Form, sondern um eine völlig ebene Auflagefläche; Der Zweck bestand lediglich darin, sicherzustellen, dass sich die Platte nach dem Aushärten ohne Haftung trennt.
Untere Schale – 3 Schichten
Die erste Lage Kohlefaser wurde auf die Trennfolie auf dem Tisch gelegt. Im Verhältnis 100:25 hergestelltes Epoxidharz wurde auf eine empfindliche Waage gegossen und im Handauflegeverfahren gleichmäßig auf jede Fläche aufgetragen. Der gleiche Vorgang wurde für 3 Schichten wiederholt.
Kernlayout
Der PVC-Schaumkern, getränkt mit der aus der Airex-Tabelle berechneten Harzmenge, wurde flach auf die Unterschale gelegt. Die für den Schaum vorgesehene Harzmenge betrug 1,5 kg.
Obere Kruste – 3 Schichten
Die restlichen 3 Lagen wurden mit der gleichen Methode auf den Kohlefaserschaum gelegt und verharzt. So entsteht eine flache, rechteckige 22-mm-Sandwichplatte.
Hilfsschichten
Abziehstoff, Fluchtbeutel und Vakuumdecke wurden jeweils auf das Laminat gelegt. Jede Schicht hat eine eigene Aufgabe: saubere Trennung, Harzmigration und Aufnahme von überschüssigem Harz.
Einpacken und Vakuumieren
Um den Umfang herum wurde ein Dichtungsband angebracht, ein Vakuumbeutel platziert und an den Ecken eine Verjüngung angebracht, um ein Reißen zu verhindern. Anschließend wurde die Luft im Beutel mit Hilfe eines Kompressors entfernt.
Aushärtung und Trennung vom Tray
Die Struktur wurde 1,5 Tage lang unter Vakuum aushärten gelassen. Am Ende des Zeitraums wurde die Tasche demontiert und die flache, rechteckige Sandwichplatte vom Tisch getrennt. Zu diesem Zeitpunkt befand sich das Panel noch nicht in seiner endgültigen Chassisform.
Formen (Schneiden)
Die aus der CAD-Zeichnung entnommene Kreuzsilhouette (Plus) wurde auf der ausgehärteten Flachplatte markiert und das Teil entlang dieser Linie geschnitten und in die Draufsichtgeometrie gebracht.
Kantenprofilverklebung und Endgewicht
Separat hergestellte Kastenprofilstreifen wurden mit strukturellem Epoxidklebstoff um den Umfang des Paneels herum befestigt, so zugeschnitten, dass sie der erhöhten Kantenhöhe im CAD-Modell entsprachen, und aushärten gelassen. Nach Abschluss der Montage gewogenes Endgewicht: 12kg.
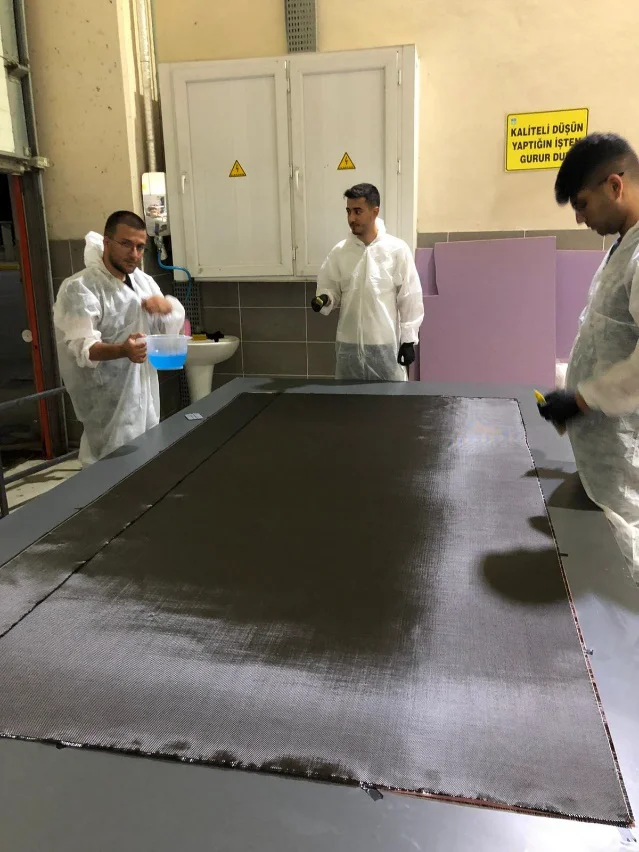
Verharzung der Schichten durch manuelles Auflegen auf einen flachen Tisch.
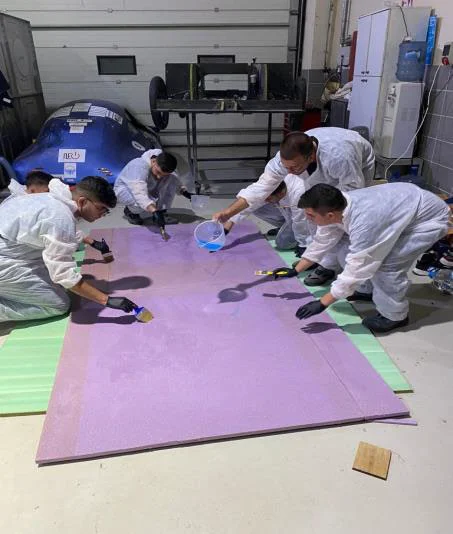
Tränken Sie den Schaumkern mit der berechneten Menge.
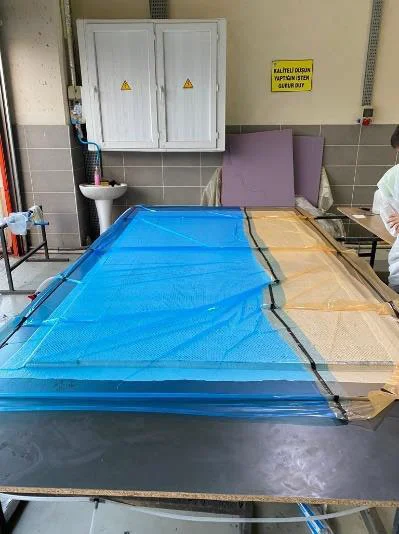
Aushärtung unter Vakuum auf einem flachen Tisch (1,5 Tage).
Fahrgestell mit zugeschnittenen und verleimten Randprofilen, montagefertig.
Fazit
Gewichtswerte des geformten und montierten Chassis
|
12
kg
Endgewicht
|
22
mm
Sandwich-Abschnitt
|
1,5
Tag
Aushärten
|
Projektablauf
Bei dem Projekt handelte es sich um eine ganzheitliche Studie, bei der alle Schritte persönlich durchgeführt wurden, vom Konzept bis zum Design, von der Simulation bis zur Überarbeitung und physischen Fertigung auf einem flachen Tisch ohne Formen. Die Kohlefaser-Sandwich-Monocoque-Karosserie wurde renntauglich gemacht und in das Fahrzeug integriert.
Was ich gelernt habe und die Grenzen der Arbeit
1. Die Analyse funktioniert, sobald sie das Design ändert. Der große Verformungswert in der ersten Iteration war kein Fehler, sondern das wertvollste Ergebnis des Projekts: Es zeigte uns, dass wir die Geometrie ändern mussten, bevor wir mit der Produktion beginnen konnten.
2. Die Kenntnis des Lastpfades spart Material. Durch den Antrieb im Nabenmotor war der hintere Überhang lediglich ein Karosserieträger und keine Motorhalterung. Dieses Bewusstsein ermöglichte es, unnötige Verstärkung in diesem Bereich zu vermeiden.
3. Bei Composite erfolgt die Berechnung innerhalb der Produktion. Das Gewicht ist unter Kontrolle, wenn die Harzmenge aus einem Tabellenwert abgelesen und auf einer Waage gewogen wird; Nicht, wenn die Entscheidung nach Augenmaß getroffen wird.
4. Die Herstellbarkeit ist eine Einschränkung des Designs. Die 45-minütige Topfzeit des Harzes bestimmte direkt den Schichtstapelplan. Ein Laminat, das auf dem Papier gut aussieht, ist nicht richtig, wenn es nicht bearbeitbar ist.
5. Die formlose Produktion unterteilt die Geometrie in zwei Teile: flaches Aushärten + Nachformen. Anstatt in eine geformte Form zu investieren, ist die Herstellung einer flachen Platte, deren Aushärtung und das anschließende Schneiden und Kleben des Kantenprofils, um die endgültige Form zu erreichen, mit dem Budget des Studententeams vereinbar; Allerdings entstanden dadurch zusätzliche Klebefugen in den Randbereichen.
⚠️ Grenzen der Arbeit
Die Analyse wurde unter einem einheitlichen Referenzdruck durchgeführt, der zum Vergleich von Designvarianten gewählt wurde; Es ist kein Festigkeitsnachweis, der die Grundlage für die Zertifizierung bildet. Das ANSYS ACP-Modell stellt Randbereiche als kontinuierliche (monolithische) Hülle dar; Da diese Bereiche im Realteil mit nachträglich verklebten Kastenprofilen erstellt wurden, wurden die Spannungskonzentration an den Klebeschnittstellen und die Klebelinienfestigkeit aus der Analyse ausgeschlossen.
An der hergestellten Platte wurden weder Torsionssteifigkeitsmessungen noch probenbasierte mechanische Tests (Dreipunktbiegung, Schertest, Klebeverbindungs-Zugtest) durchgeführt. Für eine echte Validierung besteht der nächste Schritt darin, Coupon-Proben aus Produktionsrückständen vorzubereiten und die gemessenen mechanischen Werte sowohl für das Laminat als auch für die Kantenverklebung mit den Analyseeingaben zu vergleichen.
Im Rahmen dieses Projekts verwendete Software, Materialien und Methoden:
Ähnliche Projekte
Alle Ansehen ->
SkyTrace - Python-basierte Raketenorbital-Simulation
Die parametrische Raketensimulation wurde mit Newtons Bewegungsgesetzen und aerodynamischen Luftwide...
Projekt ansehen arrow_right_alt
Echtzeit-Panzer- und gepanzerte Fahrzeugerkennung mit Spotter UAV-YOLOv8
YOLOv8-basiertes autonomes Bedrohungserkennungssystem für die Verteidigungsindustrie. Echtzeit-Erke...
Projekt ansehen arrow_right_alt
Lagerfehlererkennung – Projekt zur vorausschauenden Wartung und zum maschinellen Lernen
Projekt zur Erkennung von Lagerfehlern mit 100 %iger Genauigkeit mithilfe von CWRU-Schwingungsdaten ...
Projekt ansehen arrow_right_alt